English
 français
 Deutsch
 русский
 español
 português
 العربية
 Melayu
 ไทย
 Indonesia
 हिंदी


Vous devez évaluer systématiquement les fabricants de profilés en aluminium avant de signer des contrats d'approvisionnement. Garantir une haute qualité et une fiabilité à long terme nécessite d'auditer les capacités opérationnelles parallèlement aux normes techniques des produits. Tout d'abord, inspectez les certifications d'usine, les technologies automatisées, les équipements de production et la capacité de l'installation. Chaque fabricant compétent d'extrusion d'aluminium respecte des directives opérationnelles strictes. Deuxièmement, auditez directement la production physique. Vous devez vérifier la pureté de l'alliage, les tolérances dimensionnelles, l'épaisseur de la finition de surface et la résistance structurelle. Un fabricant qualifié d'extrusion d'aluminium fournit constamment des profilés industriels en aluminium supérieurs. L'évaluation approfondie de chaque fabricant protège vos projets structurels contre des défaillances opérationnelles coûteuses. Choisir le bon fabricant de profilés en aluminium garantit la réussite totale du projet.
Points clés à retenir
-
Vérifiez les certifications ISO de l'usine et les équipements modernes afin de garantir des normes de fabrication élevées.
-
Vérifiez la pureté de l'alliage d'aluminium et la précision dimensionnelle à l'aide d'outils d'analyse de laboratoire précis.
-
Inspectez l'épaisseur du revêtement de surface afin de protéger les profilés en aluminium contre les dommages causés par les conditions météorologiques difficiles.
-
Testez la dureté du métal et la résistance à la traction afin de garantir une capacité de charge structurelle élevée.
Audit des capacités opérationnelles des Fabricants de profilés en aluminium
Vous devez auditer l'infrastructure de l'usine avant de finaliser votre accord d'approvisionnement. Les principaux fabricants de profilés en aluminium opèrent selon des cadres internationaux stricts et déploient des technologies de haute qualité. Chaque fabricant qualifié d'extrusion d'aluminium fournit une documentation transparente concernant l'efficacité opérationnelle. Cet audit aide votre équipe d'approvisionnement à évaluer les profilés industriels en aluminium pour des utilisations structurelles exigeantes. Vous pouvez protéger votre entreprise contre des retards de projet coûteux lorsque vous sélectionnez un fabricant expérimenté.
Point clé de l'audit : L'utilisation de presses automatisées de grande capacité sous des contrôles de processus certifiés garantit directement une structure granulaire uniforme, une géométrie précise et une capacité de charge prévisible pour chaque lot.
Normes de conformité et certifications internationales

Vous devriez examiner les qualifications en matière de gestion de la qualité lors de votre première évaluation de l'usine. Vous devez vérifier la certification iso 9001 active afin de confirmer des contrôles de processus structurés à toutes les étapes de production. Une certification iso 9001 active prouve qu'une entreprise conserve des dossiers systématiques, étalonne régulièrement les outils et audite les flux de travail internes. Vous devriez également vérifier les certifications CE et TSE afin de confirmer le respect des directives mondiales de sécurité et de fabrication. Une usine de fabricants de profilés en aluminium conforme applique constamment des procédures standardisées pour réduire les taux de défauts.
Conseil : Demandez toujours une preuve directe de la certification iso 9001 auprès de l'organisme d'audit plutôt que de vous fier uniquement aux brochures promotionnelles.
Vous devez inspecter les certifications spécialisées de finition de surface pour les commandes de profilés architecturaux en aluminium et de profilés industriels en aluminium. Les labels de qualité QUALANOD et QUALICOAT confirment des protocoles rigoureux de protection des surfaces.
|
Norme de certification |
Portée du traitement de surface |
Objectif et applications cibles |
Paramètres d'essai principaux |
|---|---|---|---|
|
QUALICOAT |
Revêtement organique en poudre ou liquide sur aluminium |
Revêtements protecteurs et esthétiques de haute qualité pour les composants architecturaux (par exemple, portes, fenêtres, façades) |
• Épaisseur du film |
|
QUALANOD |
Anodisation (oxydation électrochimique) de l'aluminium |
Contrôle de la profondeur de la couche d'oxyde, intégrité du scellement et uniformité de l'apparence |
• Test des taches de colorant |
Un fabricant fiable d'extrusion d'aluminium applique des limites strictes d'épaisseur de couche afin de protéger les profilés contre l'usure environnementale :
-
Exigences relatives à l'épaisseur de la couche anodique:
-
Applications intérieures : 5–10 μm
-
Applications architecturales : 10–15 μm
-
Environnements industriels / marins : 20–25 μm
-
-
Exigence relative à l'épaisseur de la couche de revêtement en poudre: 60–80 μm standard
-
Pré-traitement et contrôle: Pré-traitement par chromatation ou sans chrome, tests d’adhérence par quadrillage, tests de résistance aux chocs et vérification de l’épaisseur par lot
Machines d’extrusion avancées et automatisation
Les usines d’extrusion modernes s’appuient sur des équipements contrôlés par ordinateur afin de garantir une précision dynamique. Vous devez évaluer les investissements technologiques de chaque fabricant d’extrusion d’aluminium potentiel. Les machines automatisées éliminent les erreurs manuelles et protègent la qualité globale lors des opérations de pressage intensif.
|
Caractéristique / Aspect |
Technologie d’extrusion automatisée |
Machines manuelles |
|---|---|---|
|
Système de contrôle |
Utilise un retour de capteurs en boucle fermée en temps réel pour ajuster instantanément des paramètres tels que la pression du vérin, la vitesse et la température de la filière. |
Repose sur une surveillance humaine et une configuration manuelle, sans ajustements dynamiques continus en temps réel. |
|
Cohérence de la section transversale |
Maintient les profilés dans des tolérances strictes et précises en compensant automatiquement les dérives de paramètres sans délai. |
Sujet aux variations et aux incohérences en raison d’une intervention humaine retardée et de la dépendance à l’opérateur. |
|
Vitesse opérationnelle et précision |
La vitesse est corrigée automatiquement de manière dynamique (par exemple en réponse aux changements de température de la filière) afin de protéger l’intégrité du profilé. |
Les ajustements sont réactifs, périodiques et moins précis, augmentant le risque de déformation du profilé. |
Les profilés d’aluminium industriels lourds nécessitent des machines d’extrusion robustes. Vous devez vérifier la capacité de tonnage de la presse en fonction de vos spécifications d’ingénierie structurelle.
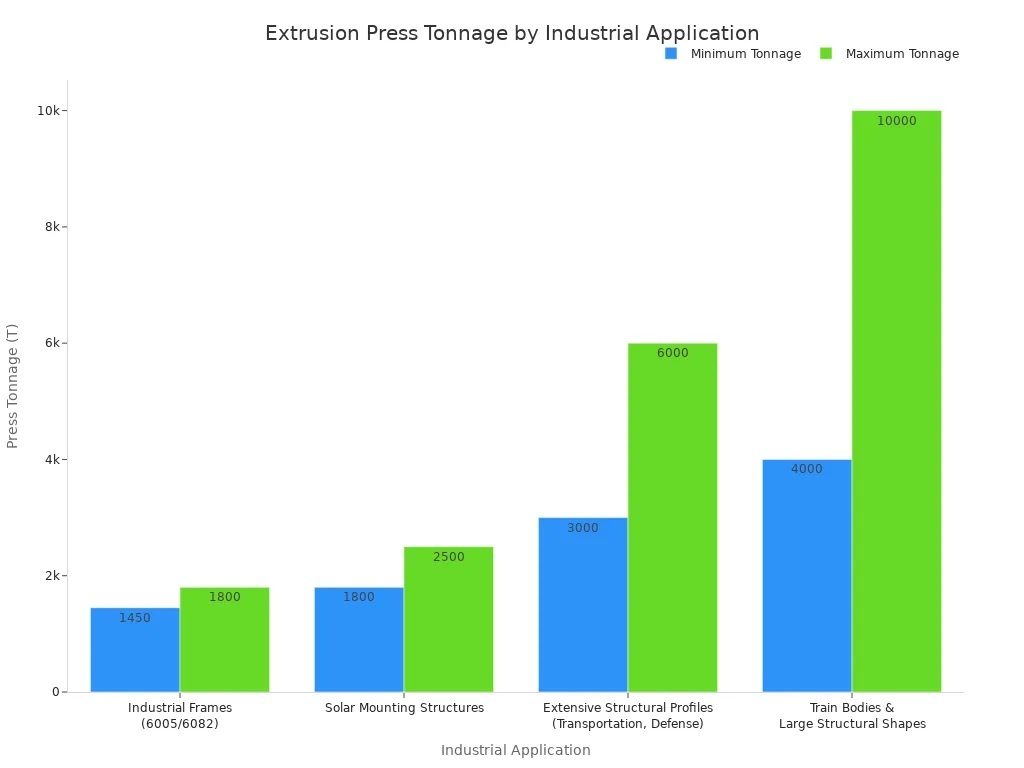
Un fabricant d’extrusion d’aluminium de premier niveau exploite une gamme de presses pour créer diverses géométries de profilés. Les composants de charpente industrielle nécessitent une force de presse de 1 450 à 1 800 tonnes. Les systèmes de montage solaire exigent des capacités de presse comprises entre 1 800 et 2 500 tonnes. Les formes structurelles massives destinées au transport et à la défense nécessitent de 3 000 à 6 000 tonnes. Les grandes carrosseries de trains nécessitent des presses massives atteignant 4 000 à 10 000 tonnes.
Capacités d’ingénierie personnalisées chez GUANGYA ALUMINIUM

GUANGYA ALUMINIUM sert de référence industrielle pour les besoins de fabrication complexes. En tant que fabricant leader d’extrusion d’aluminium, GUANGYA ALUMINIUM maintient plus de 70 lignes d’extrusion avancées. Leurs capacités de presse vont de 600 tonnes à 5 500 tonnes. Cette gamme de presses haute capacité traite facilement les commandes industrielles personnalisées complexes et les extrusions d’aluminium standard.
Vous bénéficiez d’un accès à 200 ensembles d’équipements de production clés lorsque vous collaborez avec GUANGYA ALUMINIUM. Leur équipe d’ingénierie fournit un savoir-faire expert pour correspondre aux dessins techniques exacts. L’usine produit annuellement 500 000 à 700 000 tonnes de produits en aluminium dans ses principales bases de production.
Un fabricant de profilés en aluminium de premier rang doit associer un volume élevé à un support d’ingénierie flexible. GUANGYA ALUMINIUM combine une grande capacité de production, une conception d’outillage personnalisée et un contrôle qualité strict au sein d’un seul système opérationnel. Choisir un fabricant d’extrusion d’aluminium établi minimise vos risques structurels et garantit des chaînes d’approvisionnement stables pour chaque projet majeur.
Évaluation des profilés d’aluminium industriels qualité et tolérances
Vous devez évaluer directement les résultats physiques afin de vérifier l’intégrité structurelle. Les installations de pointe déploient des méthodes de contrôle non destructif (CND) avant l’expédition des produits finis. Des techniciens avancés utilisent des scanners à ultrasons et l’imagerie aux rayons X pour détecter les vides internes, les fissures cachées et les inclusions. Les systèmes automatisés d’inspection visuelle examinent en continu chaque surface extérieure pendant la production. Ces capteurs optiques détectent instantanément les petites rayures, les lignes de filière et les microfissures. La combinaison du balayage non destructif avec des protocoles rigoureux de contrôle qualité empêche les pièces défectueuses d’atteindre votre chaîne d’assemblage. Chaque fabricant fiable d’extrusion d’aluminium effectue ces contrôles initiaux pour garantir la sécurité structurelle.
Priorité d’inspection :Les contrôles ultrasonores non destructifs et l’imagerie visuelle automatisée éliminent les vides internes cachés avant que votre équipe n’effectue des essais destructifs permanents sur les matériaux.
Sélection de l’alliage et vérification de la composition chimique
Vous devez confirmer la pureté élémentaire avant d’accepter les expéditions de production en série. Les tests de composition chimique utilisent des spectromètres d’émission optique et des analyses de laboratoire avant la production et l’expédition. Les techniciens mesurent et confirment les proportions précises d’éléments tels que le magnésium, le silicium et le fer. Plutôt que de tester une pureté absolue, ce processus garantit que le matériau respecte strictement les critères exacts de pourcentage élémentaire requis pour les formulations standard des alliages 6061 et 6063.
Un fabricant expérimenté d’extrusion d’aluminium certifie la composition chimique de chaque lot de fusion. Des ratios élémentaires appropriés garantissent une réponse idéale au traitement thermique et des performances mécaniques à long terme. Vous protégez vos applications structurelles en exigeant des rapports d’essais spectrographiques certifiés pour tous les profilés d’aluminium industriels.
Contrôle de la précision dimensionnelle et de l’épaisseur des parois
Vous devez appliquer une précision dimensionnelle stricte sur chaque section transversale d’extrusion personnalisée. Les systèmes d’assemblage à grande vitesse nécessitent une géométrie précise et une épaisseur de paroi constante. Les extrusions commerciales standard présentent souvent des variations dimensionnelles qui entraînent des échecs d’installation.
Vous pouvez vérifier les paramètres de tolérance stricts en comparant les résultats des fournisseurs aux normes industrielles établies :
|
Catégorie de profilé / Opération |
Type de dimension |
Tolérance applicable |
|---|---|---|
|
Normes d’application des profilés |
Précision / Ultra-précision |
Va de la classe de précision à la classe d'ultra-précision selon l'application (par exemple, l'aérospatiale, les dissipateurs thermiques) |
|
Usinage CNC postérieur typique |
Dimensions linéaires |
±0,05 mm à ±0,10 mm |
|
Usinage fin/haute précision |
Caractéristiques sélectionnées |
±0,02 mm |
Les exigences d'alignement de précision nécessitent une vérification rigoureuse de l'épaisseur des parois. Un fabricant compétent d'extrusions en aluminium utilise des pieds à coulisse numériques et des comparateurs optiques pour vérifier la géométrie des sections transversales. Vous maintenez une qualité d'assemblage sans faille lorsque votre fournisseur fournit systématiquement une grande précision dimensionnelle. Les responsables des achats doivent spécifier des niveaux de tolérance exacts lors de la commande de profils industriels complexes en aluminium.
Épaisseur et uniformité du film de traitement de surface
Vous devez inspecter chaque couche de traitement de surface afin d'éviter la dégradation environnementale. Les couches anodisées et les revêtements en poudre protègent le cœur métallique contre les éléments atmosphériques agressifs. Un cadre rigoureux de contrôle qualité mesure l'épaisseur du revêtement sur plusieurs points de contact.
Pour une exposition extérieure sévère, vous devez exiger des indices de profondeur d'anodisation spécialisés :
-
Exigences de classification CA 1:
-
Couche anodisée cible : 15–20 microns
-
Environnements recommandés : fortes précipitations, forte humidité, aménagements côtiers et façades d'immeubles de grande hauteur
-
Objectif principal de protection : protection UV supérieure et résistance à long terme à la corrosion
-
Différents environnements opérationnels exigent des protocoles de protection de surface adaptés :
|
Sévérité environnementale |
Épaisseur de revêtement recommandée |
Objectif principal de protection |
|---|---|---|
|
Grande durabilité / usage extérieur |
20–25+ microns |
Résistance aux intempéries et à la pollution industrielle |
|
Côtier, marin et forte humidité |
25–30 microns |
Défense supérieure contre l'eau salée, l'humidité et la corrosion extrême |
Les applications de revêtement en poudre nécessitent la même précision analytique. Vous devez auditer les lots finis à l'aide de protocoles d'essais physiques normalisés :
|
Paramètre d'essai |
Équipement / méthode normalisée |
Critères d'acceptation / description |
|---|---|---|
|
Épaisseur du film |
Jauge d'épaisseur étalonnée (type à induction électromagnétique) |
Mesurée à l'aide d'un équipement de précision plutôt que par inspection visuelle afin de garantir l'épaisseur cible. |
|
Adhérence par quadrillage |
Méthode d'essai normalisée ASTM D3359 |
Nécessite de quadriller la finition, d'appliquer puis de retirer un ruban adhésif, avec pour résultat un écaillage minimal (classé 4B ou 5B, 5B étant requis pour une exposition extérieure). |
-
Exigences de classe 1 Qualicoat: Les normes de finition de l'aluminium architectural imposent une épaisseur minimale de film de 60 µm.
-
Indice d'adhérence: Doit atteindre une classification de niveau 0 conformément à la norme d'adhérence par quadrillage ISO 2409.
Un fabricant d'extrusions d'aluminium haut de gamme maintient des lignes actives de revêtement liquide aux côtés de bains d'anodisation. L'inspection de ces couches protectrices garantit que vos commandes de profilés en aluminium industriels et de profilés en aluminium architecturaux résistent aux conditions météorologiques extérieures difficiles. Une finition de surface supérieure prolonge considérablement la durée de vie du produit.
Test des propriétés mécaniques des profilés en aluminium industriels
Vous devez imposer des essais destructifs des matériaux pour vérifier la résistance structurelle interne. Les essais de charge physique confirment si les conditions de trempe répondent aux spécifications d'ingénierie du projet.
Les essais de dureté Webster fournissent un retour immédiat concernant la qualité du traitement thermique de la trempe :
|
Trempe |
Plage de dureté Webster |
Exigence de résistance à la limite d'élasticité |
|---|---|---|
|
6063-T5 |
8–11 HW |
— |
|
6063-T6/T66 |
10–13 HW |
— |
Les essais de limite d'élasticité établissent les limites réelles de capacité de charge :
|
Trempe |
Résistance minimale à la limite d'élasticité (Rp0.2) |
Notes typiques sur la dureté / la résistance |
|---|---|---|
|
6063-T5 |
≥110 MPa |
Minimum ≥8 HW (résistance réelle typique à la limite d'élasticité de 130–150 MPa) |
|
6063-T6 |
≥180 MPa |
Exigence standard de résistance supérieure |
Les essais destructifs de traction vérifient la résistance ultime à la traction des extrusions en plaçant un échantillon métallique préparé dans une machine d'essai universelle (UTM). L'appareil serre les deux extrémités de l'échantillon et applique une force de traction uniaxiale augmentant continuellement en séparant les traverses à une vitesse régulée, en suivant précisément la charge et l'allongement jusqu'à la rupture structurelle complète.
Vous devez auditer le flux de travail exact de l'essai de traction :
-
Extraction et préparation des éprouvettes: Des éprouvettes d'essai standardisées en « forme d'haltère » ou des barres usinées sont découpées directement à partir du profilé extrudé selon une longueur de référence et des dimensions de section transversale spécifiques.
-
Montage du dispositif de fixation: L'éprouvette préparée est fixée dans des mors hydrauliques à l'intérieur d'un appareil d'essai de traction désigné (tel que des équipements Instron ou Zwick).
-
Traction contrôlée: Une force mécanique est appliquée pour tirer l'échantillon à un taux de déformation fixe, en enregistrant continuellement les données contrainte-déformation jusqu'à la limite d'élasticité puis jusqu'à la défaillance mécanique/la rupture.
-
Détermination des propriétés: Les principaux indicateurs mécaniques sont extraits de la courbe de données enregistrée, en identifiant précisément la résistance ultime à la traction (UTS) comme la contrainte maximale supportée avant la rupture, ainsi que la résistance à la limite d'élasticité (contrainte de preuve à 0,2 %) et les pourcentages de ductilité/allongement.
-
Vérification de la conformité aux normes: La procédure respecte des normes d'essai industrielles définies, notamment ASTM B557 et ISO 6892, afin de confirmer la qualité structurelle, le traitement thermique et la trempe de l'alliage.
Des essais complets des matériaux prouvent que vos profilés en aluminium industriels peuvent supporter des charges dynamiques critiques. Un fabricant d'extrusions d'aluminium compétent maintient des laboratoires d'essai calibrés directement sur site. L'intégration d'un contrôle qualité continu à travers la sélection des matières premières, l'extrusion, la finition de surface et les essais mécaniques garantit une qualité de produit exceptionnelle pour chaque commande de structure lourde.
Établir la fiabilité et les performances à long terme des fournisseurs
Vous devez garantir un succès opérationnel à long terme en vérifiant la constance du fournisseur. Un fournisseur fiable de profilés en aluminium fournit des pièces uniformes dans tous les lots de production. Vous protégez votre entreprise contre les interruptions d'approvisionnement lorsque vous collaborez avec un fabricant d'extrusions d'aluminium vérifié.
Stratégie d'audit des achats : Des inspections d'usine étape par étape régulières garantissent une production stable, réduisent les risques de défauts et améliorent la gestion de la chaîne d'approvisionnement.
Contrôle qualité de bout en bout et audits des étapes
Vous devez évaluer la manière dont un fabricant d'extrusions d'aluminium contrôle les opérations quotidiennes. Un fabricant d'extrusions d'aluminium qualifié met en œuvre des procédures strictes de contrôle qualité, du chauffage des billettes brutes jusqu'au traitement thermique final.
|
Étape de fabrication |
Points de contrôle qualité |
|---|---|
|
Inspection et chauffage des billettes brutes |
• Vérifier la composition chimique/de l'alliage |
|
Mise en place et exécution de l'extrusion |
• Inspecter l'état de la filière et valider les réglages de la presse |
|
Trempe et étirement |
• Vérifier un taux de refroidissement adéquat |
|
Processus de four de vieillissement |
• Effectuer une vérification de la dureté et du revenu |
Un contrôle qualité rigoureux protège l'intégrité mécanique des profilés industriels en aluminium. Chaque fabricant d'extrusions d'aluminium compétent suit attentivement ces étapes opérationnelles clés.
Stabilité de la chaîne d'approvisionnement et gestion des délais
Vous devez évaluer les délais de livraison avant de passer des commandes de profilés industriels en aluminium. Des calendriers de livraison fiables empêchent les arrêts de production dans votre usine principale. Vous pouvez établir des références de performance en évaluant les fournisseurs potentiels par rapport aux délais standards du secteur.
|
Phase / Complexité de la commande |
Référence de délai |
|---|---|
|
Création et validation de l'outillage |
Ajoute 1 à 4 semaines (jusqu'à 2 à 6 semaines avant la production complète) |
|
Petit volume et profilé simple |
4 à 8 semaines après approbation de l'outillage |
|
Volume moyen et profilé standard |
6 à 10 semaines après approbation de l'outillage |
|
Grand volume et complexité modérée |
8 à 12 semaines après approbation de l'outillage |
|
Nouvel outillage et profilé complexe |
10 à 14 semaines ou plus au total |
Un fabricant d'extrusions d'aluminium expérimenté maintient un stock d'aluminium brut afin de réduire les délais. L'évaluation du respect des calendriers garantit la fiabilité globale de la chaîne d'approvisionnement.
Listes de contrôle d'audit sur site et notation des fournisseurs
Vous devez effectuer des audits structurés d'usine avant de sélectionner des fabricants de profilés en aluminium. Un fabricant de profilés en aluminium de premier plan accueille une notation opérationnelle transparente lors des évaluations des fournisseurs.
Votre équipe doit inspecter ces catégories opérationnelles essentielles :
-
Informations et antécédents du fournisseur :Évaluation de la propriété fondamentale de l’entreprise, de son emplacement, des certifications ISO, de la capacité totale de production et des performances historiques en matière de conformité.
-
Systèmes de gestion de la qualité (SGQ) :Examen des politiques de qualité standard, des dossiers de formation, des contrôles documentaires et des contrôles de surveillance des processus en temps réel.
-
Sécurité et conformité réglementaire :Évaluation de l’application du port des équipements de protection individuelle, de la préparation aux urgences, de la manipulation des matières dangereuses et des normes de sécurité.
-
Dossiers de production et de contrôle qualité :Vérification de la documentation des processus, du respect des procédures opérationnelles standard (SOP), des journaux d’inspection, du suivi des actions correctives et des dossiers d’étalonnage.
-
Opérations et gestion des risques :Vérification des journaux de maintenance régulière des équipements et réalisation d’évaluations structurées des risques.
|
Catégorie d’inspection |
Critères d’évaluation clés / indicateurs |
Méthodes et outils d’inspection |
|---|---|---|
|
Qualité visuelle de surface |
Rayures, bosses, décolorations et intégrité esthétique |
Inspection visuelle directe |
|
Rugosité de surface |
Lissage microscopique de la surface (par ex., Architecture : 0,8 µm, Industrie : 1,2 µm, Automobile : 0,5 µm) |
Mesure par profilomètre |
|
Revêtement et anodisation |
Uniformité de la couleur, épaisseur du revêtement, exposition aux UV et résistance à la corrosion |
Jauges d’épaisseur de film |
|
Intégrité sous la surface |
Fissures, défauts internes et solidité structurelle |
Contrôle par ressuage |
|
Propriétés mécaniques |
Résistance, dureté, ductilité et performance sous contrainte |
Essais de traction, de dureté, d’impact et de fatigue |
|
Traçabilité des matériaux |
Suivi des lots de matières premières jusqu’aux produits finis via les rapports d’inspection et les certificats de matériaux |
Suivi des lots et audit de la documentation |
La standardisation de votre évaluation du contrôle qualité garantit une production supérieure pour chaque lot de profilés en aluminium industriels personnalisés. Le partenariat avec un fabricant leader d’extrusion d’aluminium assure un succès opérationnel à long terme pour votre entreprise.
Vous protégez votre chaîne d’approvisionnement structurelle en combinant des audits d’usine sur site avec des tests de laboratoire rigoureux.
L’évaluation des capacités opérationnelles associée aux essais physiques garantit une qualité supérieure des produits et une fiabilité accrue des fournisseurs. Le partenariat avec un fabricant vérifié d’extrusion d’aluminium comme GUANGYA ALUMINIUM minimise les risques structurels et réduit votre coût total de possession. Une installation auditée de fabricants de profilés en aluminium fournit des profilés en aluminium industriels de haute qualité pour des projets complexes de profilés en aluminium architecturaux et de profilés en aluminium industriels. Standardisez dès aujourd’hui les protocoles internes de contrôle qualité de votre équipe d’approvisionnement. Le choix d’un fabricant expérimenté d’extrusion d’aluminium garantit des performances durables pour chaque composant en aluminium.
FAQ
Comment vérifiez-vous les normes des billettes d’aluminium brutes ?
Conseil d’approvisionnement :Demandez toujours les fiches d’analyse chimique avant la production de masse.
Vous devez demander directement les certificats d’essai des laminoirs. Inspectez les rapports de spectrométrie pour vérifier la composition de l’alliage d’aluminium. Cette étape garantit que vos composants structurels atteignent une haute qualité.
Quelle capacité de presse un fabricant de profilés en aluminium doit-il avoir pour les commandes importantes ?
Vous devez sélectionner des lignes de presse lourdes pour les grands projets structurels. Les grandes formes nécessitent des presses entre 3 000 et 6 000 tonnes. Ces machines façonnent facilement des conceptions complexes de profilés en aluminium industriels.
Pourquoi devriez-vous auditer une installation d'extrusion sur site ?
Les audits sur site révèlent les véritables normes opérationnelles. Vous inspectez les machines automatisées, vérifiez les protocoles d'essai et contrôlez les stocks. L'inspection directe confirme si un fabricant de profilés en aluminium extrudé maintient une production constante pour vos commandes de profilés en aluminium destinés à l'architecture.
Comment l'anodisation protège-t-elle les extrusions d'aluminium en extérieur ?
L'anodisation crée une couche protectrice sur les surfaces métalliques :
-
Épaisseur de la couche :Augmente l'épaisseur jusqu'à 25 microns.
-
Résistance à la corrosion :Bloque les projections de sel et la pénétration de l'humidité.
Cette couche protectrice d'oxyde d'aluminium protège les composants en aluminium brut contre la corrosion agressive et l'usure.
Quelles tolérances devriez-vous attendre pour des cadres en aluminium personnalisés ?
Personnalisés cadres structurels en aluminiumnécessitent des paramètres dimensionnels stricts. Vous devez définir les niveaux de tolérance lors des revues d'ingénierie. Les installations qualifiées de traitement de l'aluminium maintiennent les dimensions linéaires dans une plage de ±0,05 mm.

 Réseau IPv6 pris en charge